

Dieser Artikel konzentriert sich auf die Grundprinzipien, Kernkomponenten und verschiedenen Arten von doppelseitigen Leimverteilern und bietet einen detaillierten Einblick in die Art und Weise, wie sie einen gleichmäßigen und effizienten Leimauftrag erzielen.
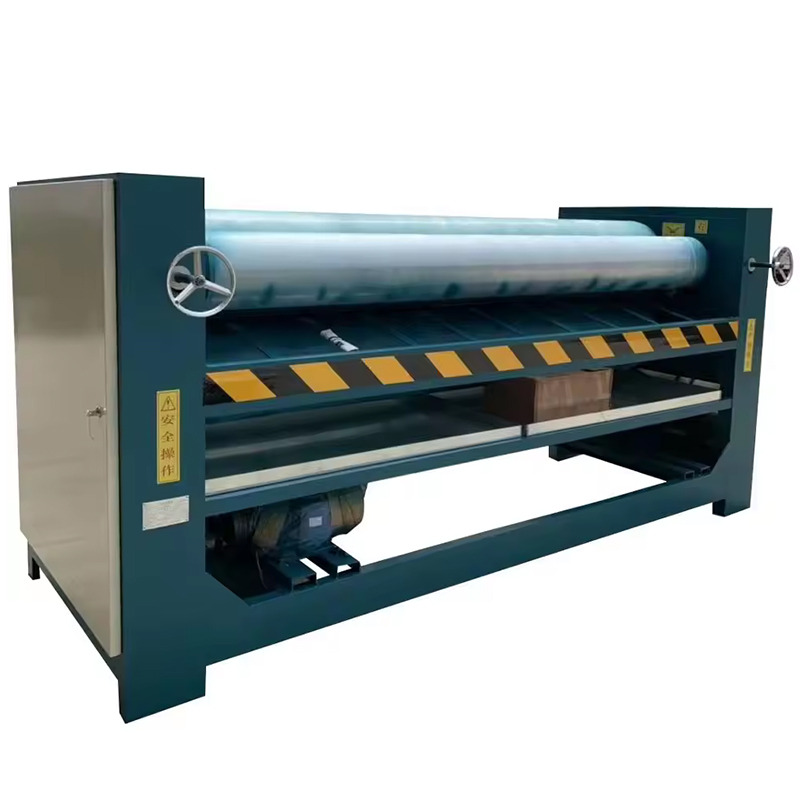
Kernfunktion und Wert in der Produktionslinie
Die Hauptfunktion eines doppelseitigen Leimverteilers besteht darin, den Klebstoff gleichzeitig gleichmäßig und quantitativ auf die Ober- und Unterseite eines Kernfurniers aufzutragen. Im Vergleich zur einseitigen Streuung liegt der Kernwert in Folgendem:
- Doppelte Effizienz:Das beidseitige Kleben erfolgt in einem einzigen Durchgang, was zu einer sehr hohen Produktionseffizienz führt.
- Ausgewogener Stress:Durch das Auftragen von Leim auf beide Seiten entsteht eine gleichmäßige Spannung, wodurch Verwerfungen und Verformungen der Plattenbaugruppe effektiv reduziert und die Ebenheit des Endprodukts verbessert werden.
- Prozessvereinfachung:Es bereitet die Platte direkt auf den Laminierungsprozess vor und ist somit ein unverzichtbarer Knotenpunkt in automatisierten, kontinuierlichen Produktionslinien.
Seine Leistung wird direkt anhand von drei Schlüsselindikatoren gemessen:Gleichmäßigkeit des Klebens, Genauigkeit der Leimverbrauchskontrolle und Gerätestabilität.
Haupttypen und Antriebsmethoden
Aufgrund der Anordnung und Antriebsart der Streuwalzen werden diese hauptsächlich in die folgenden zwei Typen eingeteilt:
Vier-Doppelseitiger Leimverteiler:
- Strukturelle Merkmale:Dies ist der klassischste und häufigste Typ. Es besteht aus zweiDosierwalzenzum Übertragen des Klebers und zweiStreuwalzendie das Panel direkt kontaktieren. Durch die Anpassung der Abstände und Geschwindigkeitsunterschiede zwischen diesen vier Walzen wird eine präzise Kontrolle der Leimmenge erreicht.
- Vorteile:Hohe Auftragsgenauigkeit und gleichmäßige Leimschicht, besonders geeignet für niedrigviskose Klebstoffe (z. B. UF-Harz) und präzise, dünne Verleimung von kalibrierten Spanplatten oder Pappelkernfurnieren.
- Antriebsmethode:Moderne Modelle verwenden normalerweiseunabhängig angetriebene Servomotorenfür jede Walze, was eine äußerst präzise Steuerung ermöglicht. Das Ändern von Spezifikationen kann direkt über das HMI erfolgen, ohne dass ein Gangwechsel erforderlich ist.
Zwei-Rollen-Doppelseiten-Kleberverteiler:
- Strukturelle Merkmale:Dieser Typ hat einen relativ einfacheren Aufbau und verwendet nur zwei obere und untere Auftragswalzen zum Auftragen des Leims. Normalerweise funktioniert es mit einemLeimtablettoder einRakelsystemum die Menge zu kontrollieren.
- Vorteile:Kompakte Struktur, einfachere Wartung, geringere Kosten und größere Anpassungsfähigkeit an Schwankungen der Plattendicke.
- Anwendungsszenario:Besser geeignet für Klebstoffe mit höherer Viskosität (z. B. PVA) oder Situationen, in denen die Anforderungen an die Anwendungspräzision weniger streng sind.
Eingehende-Analyse zentraler Strukturkomponenten
Ein hochpräziser Vierwalzenstreuer besteht aus den folgenden Kernsystemen:
Rollensystem:Das Herzstück der Maschine.
- Material:Typischerweise hergestellt ausLegierungsstahl mit hoher-Härte, hoher-Verschleißfestigkeit-oder hochwertiger Edelstahl. Die Oberfläche ist präzisionsgeschliffen und verchromt, um Glätte, Verschleißfestigkeit und Korrosionsbeständigkeit zu gewährleisten.
- Kronendesign:Um die Durchbiegung unter Druck auszugleichen, werden Präzisionsstreckwalzen häufig mit einem bearbeitetleicht konvexes Profil (bekannt als Krone)um unter Druck einen gleichmäßigen Linienkontakt über die gesamte Breite zu gewährleisten.
Spaltanpassungssystem:
- Messlücke:Der Spalt zwischen den beiden Dosierwalzen bestimmt die Dicke des auf die Auftragswalzen übertragenen Klebstofffilms. Dies ist die primäre Einstellung der Leimmenge.
- Ausbreitungslücke:Der Spalt zwischen der Auftragswalze und der Dosierwalze dient zur Feinabstimmung des endgültigen Leimauftrags.
- Einstellmechanismus:Moderne Ausrüstung verwendetSchneckengetriebe mit Servomotor-Antriebzur digitalen, synchronen und präzisen Spaltverstellung mit einer Genauigkeit im Hundertstel-Millimeter-Bereich.
Übertragungssystem:Dies hat sich von traditionellen Getriebe-Sammelantrieben zu entwickeltmehrere unabhängige Servomotoren. Dies vereinfacht nicht nur den mechanischen Aufbau, sondern ermöglicht auch eine präzise Steuerung des Geschwindigkeitsverhältnisses zwischen den Walzen über ein elektronisches Getriebe, was die technische Grundlage für die Erzielung unterschiedlicher Klebeeffekte (z. B. Quetschen, Schaben) darstellt.
Leimzirkulationssystem:Beinhaltet die Leimpumpe, den Tank, die Rohrleitungen und das Rücklauffach. Ein gut konzipiertes System gewährleistet eine kontinuierliche und stabile Klebstoffversorgung und verfügt über Selbstreinigungs- und Filterfunktionen.
Schlüsselfaktoren, die die Klebequalität bestimmen
- Rollengeschwindigkeit und Geschwindigkeitsverhältnis:Das Geschwindigkeitsverhältnis zwischen der Streichwalze und der Vorschubwalze beeinflusst die Beschichtungswirkung auf der Plattenoberfläche. Das Geschwindigkeitsverhältnis zwischen der Streichwalze und der Dosierwalze bestimmt, ob die Klebstoffschicht „dünn gestrichen“ oder „dick aufgetragen“ wird.
- Klebeeigenschaften:Entscheidend sind die Viskosität, der Feststoffgehalt und die Temperaturstabilität des Klebstoffs. Vor der Produktion müssen die Anlagenparameter genau auf die Eigenschaften des Klebstoffs abgestimmt werden.
- Zustand des Panels:Die Ebenheit, Dickengleichmäßigkeit und Oberflächenrauheit des Kernfurniers wirken sich direkt auf die Gleichmäßigkeit der Leimschicht aus. Bei oberflächenporösen, kalibrierten Spanplatten ist es häufig erforderlich, die aufgetragene Leimmenge entsprechend zu erhöhen.


